اتجاهات الصناعة
2026-10-14
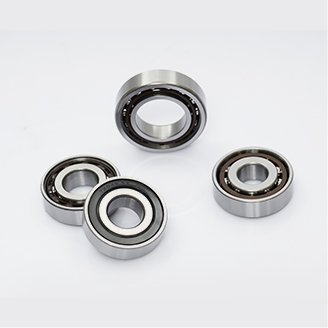
يتعطل محمل الكرات ذو الأخدود العميق 6205 بعد 2000 ساعة تشغيل في خط التعبئة والتغليف، في حين يعمل نفس رقم الجزء لمدة 18000 ساعة في آلة مجاورة. نادرًا ما يكون الفرق هو درجة الفولاذ المطبوعة على الصندوق؛ إنها عملية التصنيع باستخدام الحاسب الآلي التي تحول هذا الفولاذ إلى مجاري مائية دقيقة لبضعة ميكرومترات. تحدد هذه العملية المدة التي سيستمر فيها المحمل فعليًا.
التصنيع باستخدام الحاسب الآلي هو العمود الفقري لإنتاج محامل الكرة الحديثة. يعتمد كل مسار متحد المركز، وكل خلوص داخلي يتم التحكم فيه، وكل ثورة هادئة، على أدوات آلية تزيل المواد بدقة قابلة للتكرار. تشرح هذه المقالة مسار التصنيع من مخزون القضبان إلى المحمل النهائي، ودرجات الدقة التي تخرج منه، والفحوصات التي يجب عليك تطبيقها قبل الثقة بالمورد.
كل حلقة تحمل دقيقة هي نتاج تسلسل CNC يتم التحكم فيه، وليس تمريرة قطع واحدة. المسار هو نفسه سواء كانت المادة من الفولاذ الكرومي GCr15 (52100) أو الفولاذ المقاوم للصدأ 440C أو درجة تحمل أخرى: التشكيل والتصلب والطحن والتشطيب.
في الحالة الناعمة، تقوم مخارط CNC بتحويل الحلقات الداخلية والخارجية إلى شكل شبه شبكي، مما يؤدي إلى توليد التجويف والقطر الخارجي والوجوه والحواف والأخدود الضحل الذي سيصبح فيما بعد مجرى السباق. تحتفظ مراكز الخراطة الحديثة بأبعاد تتراوح بين ±15 إلى ±25 ميكرومتر في هذه المرحلة. يبدو هذا فضفاضًا بجانب التسامح النهائي، لكنه مهم: يجب أن يكون المخزون المتبقي موحدًا بدرجة كافية حتى يتمكن خط الطحن من إزالته دون إخراج الحلقة من شكلها. تحول أيضا يقرر التربيع. إذا لم تكن أوجه الحلقة مربعة مع التجويف بعد هذه العملية، فلن يتمكن الطحن من استرداد الخطأ بالكامل لاحقًا.
بعد الدوران، يتم تقوية الحلقات وتلطيفها إلى حوالي 58 إلى 63 HRC لمنح الفولاذ مقاومة التآكل. تشوه المعالجة الحرارية أيضًا الهندسة: يمكن أن تصبح الحلقات بيضاوية بعدة ميكرومترات، ويمكن أن ينمو التجويف أو القطر الخارجي أو يتقلص. وبالتالي فإن التصلب ليس هو الخطوة النهائية أبدًا. إنها الخطوة التي تجعل الطحن الدقيق ضروريًا، لأن الحلقة المتصلبة لا يمكن تصحيحها إلا عن طريق المعالجة الكاشطة.
في الحالة المتصلبة، تتحرك الحلقة عبر تسلسل طحن حيث يتم الانتهاء من كل سطح على حدة:
التشطيب الفائق يتبع الطحن. يزيل الحجر المتذبذب الناعم المعدن الممزق والملطخ الذي خلفته عجلة الطحن، مما يترك مجرى مائي بخشونة سطحية تتراوح بين 0.05 و0.2 ميكرومتر للمحامل القياسية وأقل من 0.03 ميكرومتر للفئات عالية الدقة. هذه الطبقة السطحية هي المكان الذي تنجح فيه المحامل أو تفشل مبكرًا: يولد مجرى السباق الخشن الاحتكاك والحرارة والضوضاء قبل وقت طويل من ظهور التآكل المرئي.
يكون المحمل دقيقًا بقدر مكوناته الأقل دقة. تحمل العناصر الدوارة والقفص الذي يباعد بينها متطلبات التصنيع الخاصة بها، وهذا هو المكان الذي يظهر فيه خفض التكاليف لأول مرة.
تبدأ الكرات الفولاذية على شكل سلك، يتم تشكيله على البارد إلى مجالات خشنة، ثم يتم تشذيبها بالفلاش ومعالجتها بالحرارة وطحنها في عدة تمريرات. تستخدم عملية اللف النهائية ألواحًا ثابتة ذات ملاط كاشط للوصول بالكرات إلى درجة من الدقة تفاجئ معظم المشترين لأول مرة: داخل محمل واحد عالي الجودة، يتم مطابقة الكرات بقطر يبلغ حوالي 0.5 ميكرومتر أو أقل. تقوم الكرات الخارجية بتوزيع الحمل بشكل غير متساو، وهذا هو السبب في أن المنتج الذي يتخطى اللف لا يمكنه شحن محامل هادئة أو متينة. إذا كان التطبيق الخاص بك يعتمد على سلوك التشغيل المتسق، فراجع درجات الكرات الفولاذية التي يقدمها مورد المحامل المخصص بدلاً من افتراض أن كل كرة هي نفسها.
 مصنعي محامل الكرات الفولاذية المخصصة والمصنع شركة Shanghai Yinin Bearing & Transmission Company هي الشركة المصنعة للمحامل الكروية الفولاذية في الصين ومصنع المحامل الكروية الفولاذية المخصصة،... عرض المنتج →
يتم تحديد جودة الكرة بواسطة ISO 3290، حيث يعني رقم الدرجة الأقل تحملًا أكثر إحكامًا للقطر وكروية أفضل. G20 هو الحد الأدنى النموذجي لمحمل الأخدود العميق القياسي؛ تعتبر G10 والأدق شائعة في الآلات ذات الدقة العالية والسرعة العالية. تؤثر الدرجة على نمط الاتصال بين الكرة ومجرى السباق، وبالتالي على مستوى الاهتزاز وعمر المحمل المجمع.
يتم إنتاج الأقفاص بثلاث طرق رئيسية:
يتحكم القفص في مدى بقاء الكرات متباعدة بشكل متساوٍ. يسمح القفص ذو الجيوب غير المتناسقة بانزلاق الكرة بسرعة عالية واهتزازها أثناء البداية الباردة، وهو أحد الأجزاء الأولى التي تفشل تحت أحمال الصدمات.
درجة الدقة ليست علامة تسويقية؛ إنها مجموعة من الحدود القابلة للقياس المحددة بواسطة ISO 492 والمحددة بـ P0 أو P6 أو P5 أو P4. يتبع مقياس ABEC المستخدم في أمريكا الشمالية نفس منطق الأبعاد، حيث يقابل ABEC 1 P0 وABEC 5 يقع بالقرب من P5. يتم ضبط معلمات الطحن باستخدام الحاسب الآلي، وتردد تلبيس العجلات، والتحكم في سائل التبريد، وملاحظات القياس وفقًا للدرجة التي يجب أن يحملها الخط.
| مميزة | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| تتحمل انحراف القطر (ميكرومتر) | 0 إلى -10 | 0 إلى -8 | 0 إلى -6 |
| محمل شعاعي مُجمَّع (μm) | الحد الأقصى 12 | الحد الأقصى 8 | الحد الأقصى 4 |
| استدارة القناة النموذجية بعد الطحن (ميكرومتر) | 1.0-2.0 | 0.5-1.0 | 0.2-0.5 |
| خشونة سطح القناة النموذجية Ra (μm) | 0.10-0.20 | 0.05-0.12 | 0.025-0.05 |
الانتقال من P0 إلى P5 لا يعني الطحن لفترة أطول. ويعني ذلك اختيار مواد خام أفضل، وأخذ زيادات طحن أصغر، وتلبيس العجلة بشكل متكرر، واستخدام أحجار دقيقة فائقة التشطيب والقياس في بيئة يمكن التحكم في درجة حرارتها، لأن تفاوتات التحمل محددة عند 20 درجة مئوية. كل هذا يزيد من وقت الدورة وتكلفتها، ولهذا السبب لا يحدد المشترون ذوو الخبرة P5 للناقل الذي يعمل بشكل مثالي عند P0. تتمثل القاعدة العملية في اختيار أدنى درجة تلبي متطلبات السرعة والتشغيل والضوضاء الخاصة بالتطبيق، ثم التأكد من أن المورد يمكنه الاحتفاظ بهذه الدرجة بشكل متسق عبر دفعات الإنتاج. تختلف الحدود الدقيقة باختلاف حجم المحمل وإصدار المعيار، لذا تحقق دائمًا من تقرير الفحص الصادر مع الدفعة.
ال فئات الدقة P6 وP5 في محامل سلسلة 6000 المُشكَّلة باستخدام الحاسب الآلي تختلف في التجويف وانحراف القطر الخارجي ودقة التشغيل وتكلفة عملية الطحن نفسها. بالتوازي، يناسب العمود والإسكان محامل ABEC 5 تصبح أكثر أهمية مع تشديد التسامح؛ يمكن أن يؤدي الضغط على حلقة P5 في مبيت مع تداخل زائد إلى تشويه مجرى السباق بما يتجاوز الدقة المصنعة.
إذا كنت بحاجة إلى عائلة محددة للمقارنة بهذه الأرقام، فإن محامل كروية ذات أخدود عميق من سلسلة 6200 يتم تصنيعها في فئات التسامح هذه تمامًا وهي من بين أكثر السلاسل التي تم التحقق منها على نطاق واسع في مجال المشتريات الصناعية.
 مخصص 6200 سلسلة الكرات الأخدود العميق المصنعين والمصنع شركة Shanghai Yinin Bearing & Transmission Company هي الشركات المصنعة لمحامل كروية الأخدود العميق في الصين من سلسلة 6200 ومحامل الكرات ذات الأخدود العميق من سلسلة 6200... عرض المنتج →
حتى عندما تظهر الشهادة فئة التسامح الصحيحة، يمكن أن يفشل المحمل مبكرًا إذا ترك خط المعالجة ضررًا مخفيًا. تمثل هذه العيوب الخمسة معظم حالات فشل المحامل المبكرة في السوق:
ال pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
لا يمكنك رؤية جودة عملية CNC من الصورة الفوتوغرافية، ولكن يمكنك طرح الأسئلة الصحيحة وطلب المستندات الصحيحة. استخدم القائمة أدناه كنقطة انطلاق لتقييم الموردين.
عندما تترجم هذه الشيكات إلى قرار شراء، ابدأ بعائلة المحامل التي تناسب الماكينة. ال نطاق تحمل الكرة الأخدود العميق هي نقطة البداية الافتراضية لمعظم المعدات الدوارة لأنها توازن بين سعة التحميل والسرعة والتكلفة عبر مجموعة واسعة من الأحجام وفئات الدقة. مهما كان رقم الجزء، تذكر أن عملية التصنيع باستخدام الحاسب الآلي خلف المحمل تكون غير مرئية بعد التجميع، ولكنها تشكل كل خصائص الأداء التي ستقيسها لاحقًا. افهم سلسلة الخراطة والطحن والتشطيب الفائق والقياس، وستتوقف عن شراء أرقام الأجزاء وتبدأ في شراء قدرات تصنيع مثبتة.
 الجملة وإذ تضع الكرة الأخدود العميق الموردين والمصنع نظرًا لأن الموردين في الصين لمحامل كروي الأخدود العميق ومصنع محمل كروي الأخدود العميق ، فإن شركة Shanghai Yinin Bearing & Transmission تزود بالجملة ... عرض المنتج →
منتجاتنا المقدمة
اتصل بنا
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: منطقة هوانغكسو الصناعية ، دانتو ، مدينة تشنجيانغ ، مقاطعة جيانغسو ، الصين
الصناعات